«Раскрой»: меньше отходов ЛДСП на мебельной фабрике
Фабрика выпускает около 42 тысяч изделий в месяц из ЛДСП на трёх форматно-раскроечных центрах. Раньше карты раскроя технолог правил вручную, а деловые остатки не учитывались и в основном уходили в списание. Мы сделали гильотинный раскрой с учётом текстуры, кромки и ограничений пилы, завели склад деловых остатков и очередь заданий на центры. За 3 месяца наблюдения отходы листа снизились с 15 до 11,8%, и заметную часть этого дал сам учёт остатков.
- срок проекта
- 4 месяца
- функциональных модулей
- 6
- этапов разработки
- 5
- ключевых технологий
- 4
02 — Контекст
Задача проекта
Исходная ситуация, ограничения и проблемы, которые должна была решить новая система.
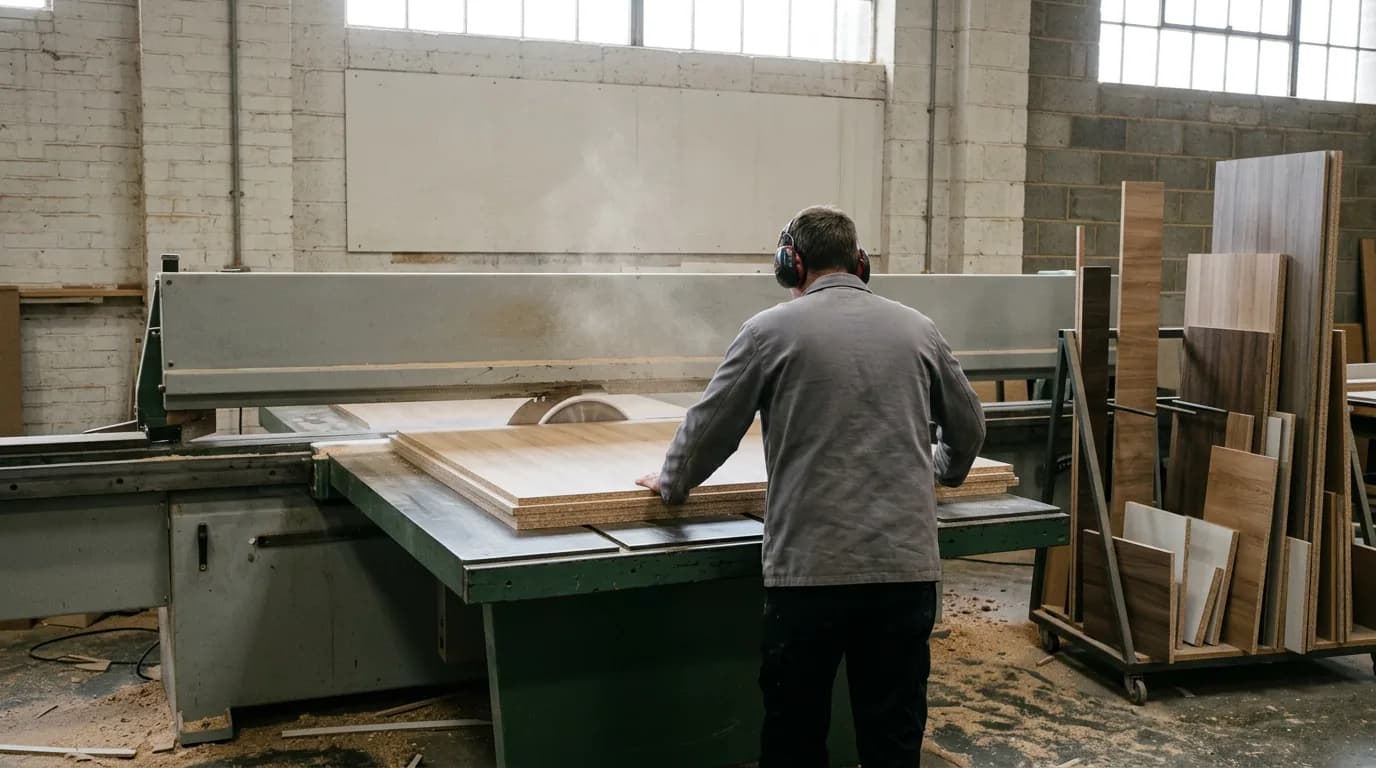
Фабрика режет ЛДСП шести форматов листа на трёх форматно-раскроечных центрах, это около 42 тысяч изделий в месяц. Раскрой шёл в цеховом ПО по картам, которые технолог правил вручную.
В отходы уходило 15% листа. Деловые остатки, из которых ещё можно выкроить детали, не учитывались и в основном уходили в списание: в дело возвращалось лишь 12%. Ещё одна потеря пряталась в загрузке оборудования, переналадки центров занимали 18% рабочего времени.
Задача была в том, чтобы считать раскрой сразу с производственными ограничениями, вернуть пригодные остатки в оборот и выстроить очередь так, чтобы центры меньше времени тратили на перенастройку.
Карты правили вручную
Карты раскроя из цехового ПО технолог правил вручную, и качество раскроя зависело от его опыта.
Остатки уходили в списание
Деловые остатки не учитывались как материал и в основном уходили в списание. В дело возвращалось лишь 12% остатков.
Переналадки съедали время пил
Почти пятая часть рабочего времени центров уходила на перенастройку между заданиями. Всё это время оборудование стояло без распила.
03 — Возможности
Что делает система
Ключевые сценарии и рабочие модули, собранные в единую систему.
Гильотинный раскрой с ограничениями
Гильотинный раскрой означает, что каждый пропил идёт через лист или его часть от края до края, именно так режет форматно-раскроечный центр. Алгоритм раскладывает детали с учётом направления текстуры, припуска под кромку и ограничений пилы.
Склад деловых остатков
Обрезки полезного размера заводятся на отдельный склад со своими размерами и участвуют в раскрое наравне с целыми листами. Алгоритм подбирает под них подходящие детали, и часть деталей выкраивается без нового листа. Работает это при одном условии: каждый остаток должен быть промаркирован.
Пакетная оптимизация на неделю
Заказы собираются в недельный пакет и раскраиваются вместе. Чем больше деталей в одной задаче, тем плотнее их удаётся уложить на листы. У подхода есть цена: заказ ждёт, пока пакет наберётся, и партия производится немного дольше.
Очередь заданий на три центра
Задания распределяются по центрам с учётом переналадки: близкие по настройке задания встают рядом, и оборудование реже перестраивается. Время центров больше уходит на распил и меньше на подготовку к нему. За 3 месяца наблюдения доля времени на переналадку снизилась на несколько процентных пунктов.
Отдельный поток срочных заказов
Срочный заказ не ждёт недельного пакета и раскраивается отдельно. Отходов в этом потоке больше, чем в пакете, около 14%, почти как до внедрения. Это компромисс между сроком и расходом материала, и его стоит учитывать при планировании срочных заказов.
Связь с цеховым ПО и центрами
Решение интегрировано с цеховым ПО и тремя раскроечными центрами фабрики: туда передаются карты раскроя и очередь заданий.
04 — Архитектура
Технологический стек
Технологии выбраны под нагрузку, интеграции и дальнейшее развитие продукта.
Зачем в проекте · 01 / 04
Python
На нём написан весь контур: подготовка заказов, раскрой, учёт остатков и очередь заданий. Для задач оптимизации у Python зрелые библиотеки, а единый язык упрощает сопровождение.
05 — Процесс
Как шла разработка
Последовательность работ от исследования задачи до запуска и проверки результата.
Ограничения раскроя
Зафиксировали, что должен учитывать раскрой: направление текстуры, припуск под кромку, ограничения пилы, шесть форматов листа и три форматно-раскроечных центра.
Собственный раскрой
Собрали гильотинный 2D-раскрой на OR-Tools с эвристиками под шесть форматов листа фабрики.
Учёт деловых остатков
Завели остатки как отдельный склад со своими размерами и маркировкой. С этого момента учтённый остаток стал материалом, из которого раскрой может взять деталь.
Пакет и очередь на центры
Настроили недельную пакетную оптимизацию и очередь заданий на три центра с учётом переналадки. Срочные заказы, которые не могут ждать пакета, идут отдельным потоком.
Интеграция и замер в работе
Подключили расчёт к цеховому ПО и раскроечным центрам. Внедрение заняло 4 месяца, после него ещё 3 месяца замеряли результат в обычной работе цеха.
06 — Итог
Результаты
Что создано в рамках проекта: рабочий контур, реализованные возможности и подтверждённые факты.
- отходов листа, замер за 3 месяца работы
- 15 → 11,8%
- остатков вернулись в дело, замер за 3 месяца
- 12 → 31%
За 3 месяца наблюдения отходы листа снизились с 15 до 11,8%, а доля остатков, которые вернулись в дело, выросла с 12 до 31%. Переналадки стали занимать меньшую долю времени центров, на несколько процентных пунктов. Это замеры в обычной работе цеха, а не расчёт на исторических данных.
Не всё снижение отходов дала оптимизация. Из 3,2 процентного пункта примерно 1,3 — результат инвентаризации и учёта остатков, которые раньше списывались. Для фабрики это реальная экономия материала, но держится она на дисциплине склада, а алгоритм только использует найденные остатки.
У недельного пакета есть цена: партия теперь производится примерно на полдня дольше, потому что заказы ждут накопления. В потоке срочных заказов и на крупногабаритных изделиях выигрыш заметно меньше. А если остатки перестают маркировать, доля их возврата в дело быстро падает.
FAQ
Вопросы о проекте
Обсудим похожий проект?
Расскажите о задачах вашего бизнеса — предложим архитектуру и оценим сроки